
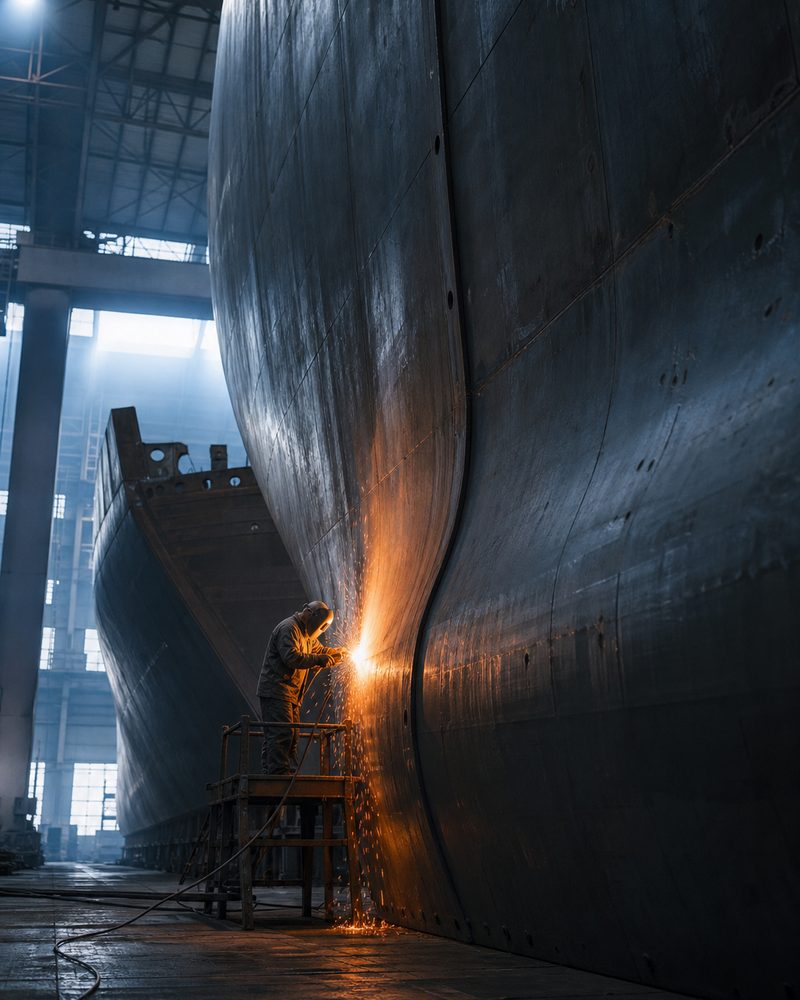
船舶与海工
厚板、长焊缝、连续作业
厚板分段与结构件焊接量大,适用 CPVE/CPVF 等重载气保焊机型与 D-Arc 深熔弧厚板焊接系统的组合。
SOLUTIONS
同一个工件,不同板厚与节拍,选型结果可能完全不同。下面列出我们常见的行业工况与对应的设备方向,供初步判断使用。
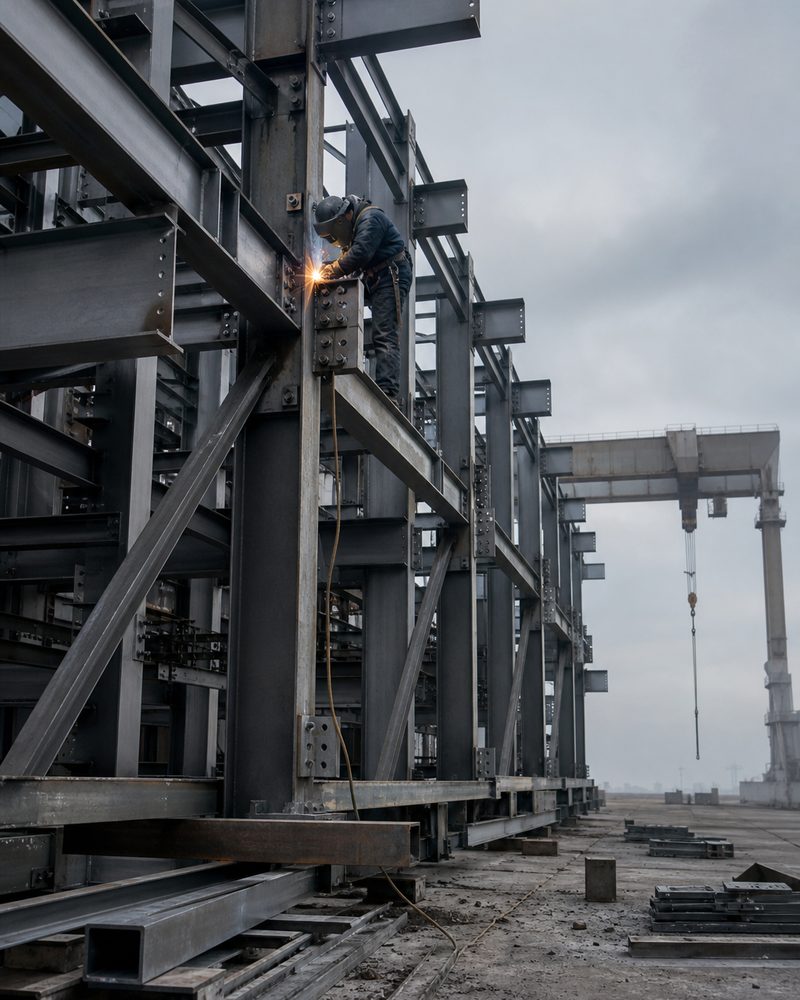
厚板、长焊缝、连续作业
厚板分段与结构件焊接量大,适用 CPVE/CPVF 等重载气保焊机型与 D-Arc 深熔弧厚板焊接系统的组合。
多规格、现场作业
构件规格多、现场作业比例高,适用全数字逆变气保焊机与手工电弧焊机搭配,兼顾车间与工地。
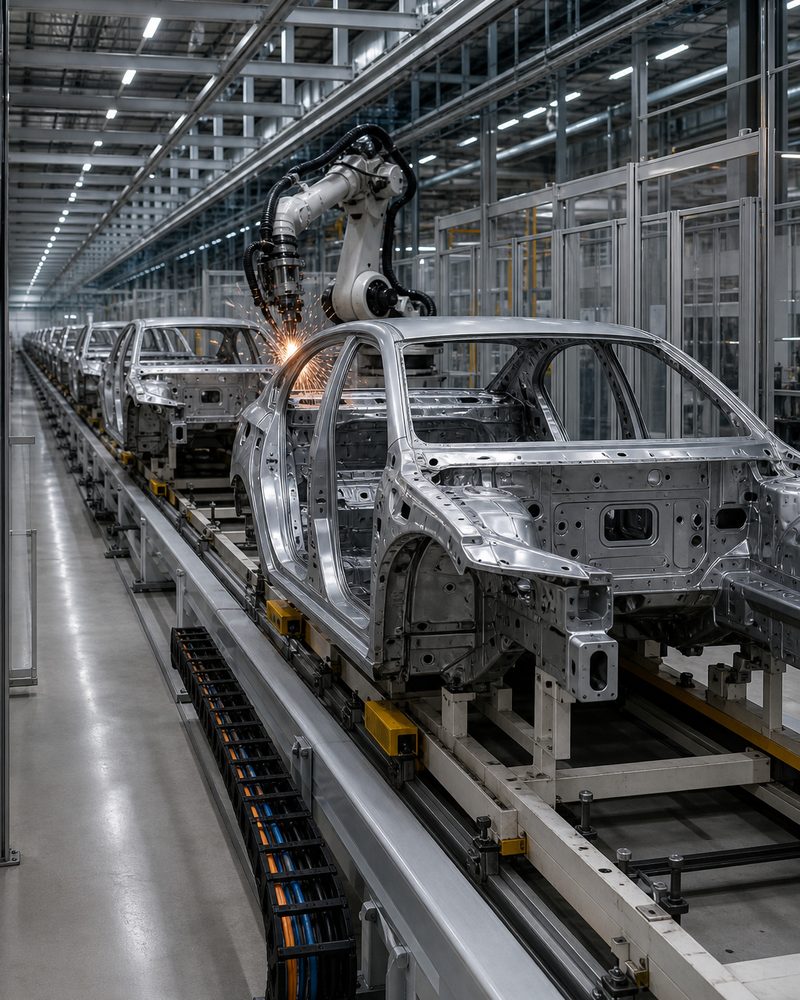
薄板、外观件、低飞溅
薄板与外观件占比较高,飞溅与成形要求严格,适用 WE M350L、WE P400L/P500L 等低飞溅与脉冲机型。
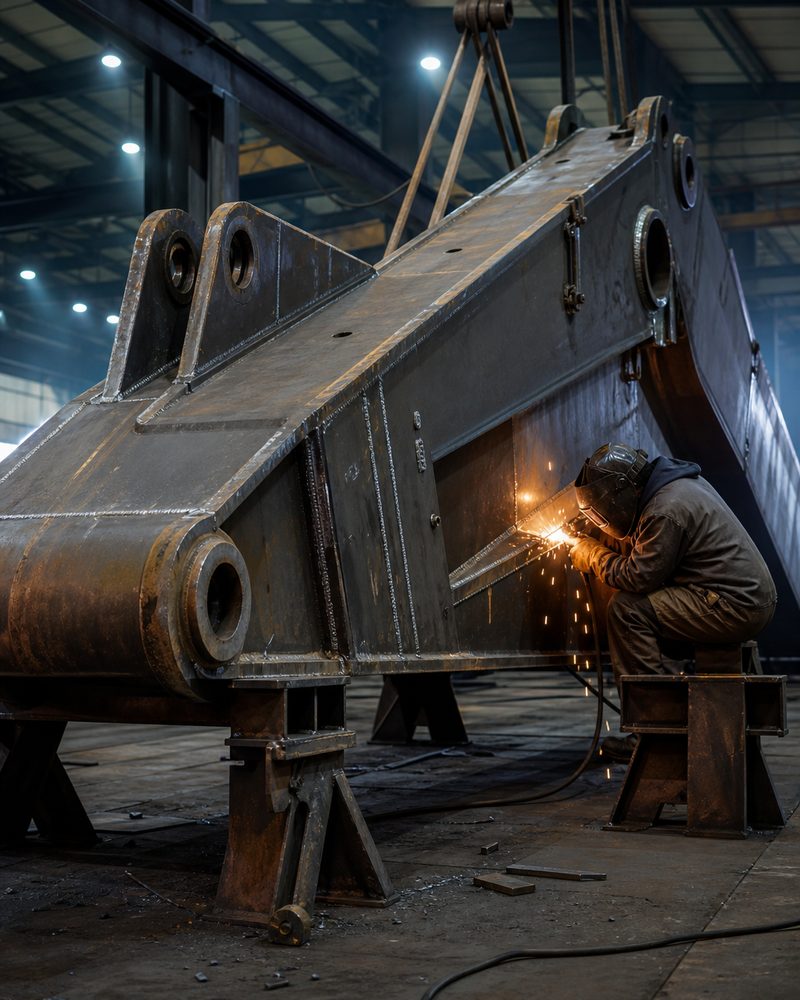
中厚板、节拍要求
中厚板结构件为主,焊接强度与节拍并重,适用高速气保焊机型与机器人焊接工作站。
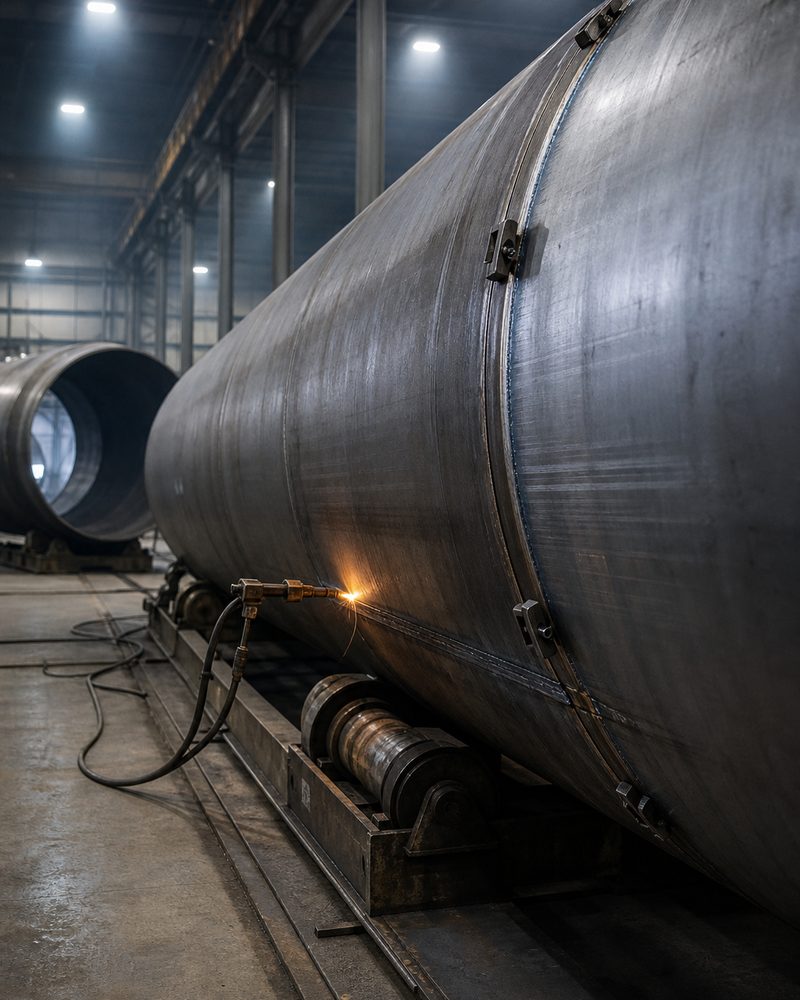
接头质量、可追溯
接头质量要求高,适用交直流两用脉冲 TIG、直流脉冲 TIG 与全数字气保焊机型,并配合工艺参数固化。
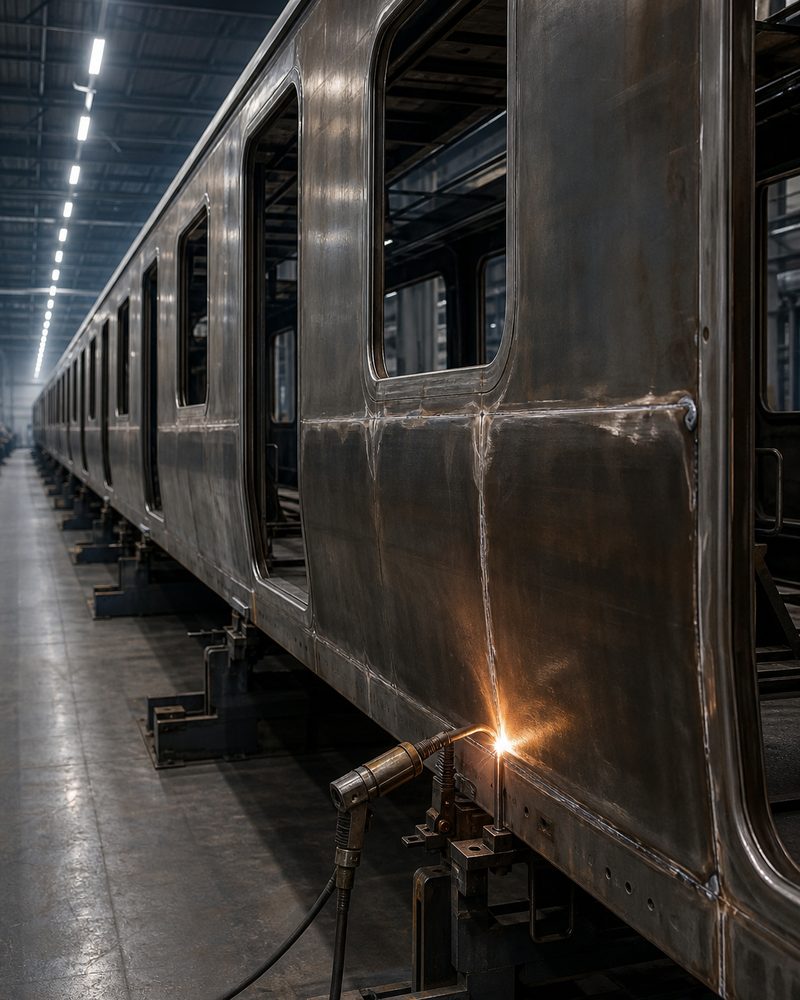
批量、一致性
结构件批量稳定,适合以机器人焊接工作站与变位机组合实现一致性与产线化。
下料与焊接衔接紧密,适合空气等离子切割机与气保焊机的配套组合。
用电环境与作业位置多变,适合 TIG/手工两用便携机型与直流多功能焊接机。
以上为按行业工况给出的设备方向建议,最终机型以工件图纸、材质、板厚与节拍确认为准。